Fahrzeugfolierung: Welche Folie kann was?
Gegossen, kalandriert, polymer oder monomer – warum die richtige Wahl über Erfolg oder Frust entscheidet
Wer Fahrzeuge professionell foliert, steht vor einer schier endlosen Produktpalette. Aber nicht jede Folie passt zu jeder Anwendung – und wer nur auf den Preis schaut, zahlt am Ende doppelt. In Teil 3 der Viscom-Wissens-Serie “Alles rund um die (Fahrzeug-)folierung” der IGEPA-Akademie bringt Robin Bös, langjähriger Experte für Fahrzeugfolierung und Schulungsleiter, Licht ins Dickicht aus Folientypen und Klebesystemen.
Published: 30.9.2026 | Video: Folien-Berlin Wühr GmbH/YouTube; Fotos: Victor Beusch (1); pexels.com (1); IGEPA group (2)
Folienkunde: Warum Kalandrieren nicht schlechter ist als Gießen
Für die Fahrzeugfolierung sind drei große Folienfamilien relevant: gegossene, polymerkalandrierte und monomerkalandrierte Folien. Entscheidend ist: Keine davon ist per se besser oder schlechter, und die Folien lassen sich auch nicht über den Preis miteinander vergleichen. Sie sind vielmehr für unterschiedliche Einsatzgebiete gemacht.
Der Unterschied beginnt beim Grundmaterial. PVC ist von Natur aus hart und unflexibel – erst Weichmacher machen es überhaupt als Selbstklebefolie brauchbar. Je mehr Weichmacher, desto weicher die Folie.
Unterschiedlich sind auch die Herstellungsverfahren, die Robin Bös mit einem Küchenbild erklärt:
Gegossene Folien sind wie flüssiger Crêpe-Teig: Lösemittel sorgen dafür, dass der “Teig“ frei und ohne Zwang fließt. Die fertige Folie hat keine innere Spannung und will nicht zurück in ihre Ausgangsform – ideal für 3D, konvexe und konkave Formen, für den langfristigen Außeneinsatz.
Kalandrierte Folien werden wie Pizzateig mit Walzen plattgedrückt. Im Walzen liegt ein Zwang – daher haben die Folien eine Schrumpftendenz, sie “wollen“ zurück. Das ist kein Mangel, sondern eine Frage der Anwendung: ideal für flache, zweidimensionale Verklebungen mit kurz- bis mittelfristiger Haltbarkeit.
Innerhalb der kalandrierten Folien unterscheidet man polymere (langkettig, stabiler) und monomere Weichmacher (kurzkettig, für einfachere Anwendungen). In Datenblättern steht oft nur “polymer“ oder “monomer“ – “kalandriert“ wird stillschweigend vorausgesetzt, weil gegossene Folien in diesem Marktsegment ausnahmslos polymer sind.
Farbfolien im Vergleich: 3M, Arlon, Avery, Oracal
Häufig eingesetzt bei der Fahrzeugfolierung werden Farbfolien (auch Farbwechselfolien oder Wrapping-Folien genannt): einfarbige, werkseitig durchgefärbte Folien. Der Kunde wählt eine fertige Farbe oder Oberfläche (glänzend, matt, Candy usw.), die Folie wird so, wie sie ist, verklebt.
Robin Bös hat für euch Produkte der wichtigsten Hersteller verglichen – alphabetisch, mit seiner persönlichen Praxis-Einschätzung, ohne eine Präferenz damit zu verbinden. Alle vier verglichenen Folien arbeiten mit einem Strukturkleber: eingeprägte Luftkanäle, durch die beim Verkleben Luft entweicht.
Die 3M Wrap Folien 2080 arbeiten mit zwei Helfern: Controltac (winzige Glaskügelchen als Abstandhalter) und Comply (Luftkanalstruktur). Die Folie schwebt zunächst auf einem Luftkissen – leicht zu positionieren, Luft entweicht mühelos. Einmal fest angerakelt, klebt sie allerdings sehr stark, Repositionieren wird dann schwierig. Was stört: In glänzenden Farben zeigt sich oft eine “Orangenhaut-Struktur“, die je nach Charge unterschiedlich stark ausfällt.
Arlon Premium Colour Change hat eine ähnliche Klebestruktur wie Oracal und Avery. In glänzenden Farben bleibt sie unsichtbar – außer man dehnt extrem. Die Repositionierbarkeit ist sehr gut, weil der Kleber auch nach dem Rakeln wenig Widerstand bietet. Kritisch: Matte Oberflächen sind teils wolkig und sehr kratzempfindlich – in Türgriffmulden oder durch Nieten und Schnallen entstehen schnell Spuren. Leichte Kratzer sind zwar selbstheilend (Wärme hilft), die Pflegebedürftigkeit bleibt aber hoch.
Der Avery Supreme Wrapping Film ist extrem weich. Viele halten die Folie fälschlicherweise für dünner, dabei entspricht die Dicke der anderer Folien. Die vielen Weichmacher erleichtern großflächiges Auflegen, haben aber Nachteile: Bei freigestellten Drucken oder komplexen Konturen dehnt sich die Folie schnell ungewollt, schon ein Fingernagel kann einen Abdruck hinterlassen. Zudem kann die Wabenstruktur im Kleber sichtbar werden oder einfallen – Avery nennt das Channel Collapsing, hat dafür laut Bös aber bislang keine Lösung gefunden.
Die Oracal 970 RA und die Oracal 970 RA+ ProSlide gehören für Bös zu den Folien mit dem schönsten Glanz und einem exzellenten Preis-Leistungs-Verhältnis. Der Unterschied zwischen den beiden liegt im Kleber: Die klassische RA funktioniert wie eine Kachelwand – glatte Klebeplättchen, getrennt durch leicht konkave Fugen, die als Luftkanäle dienen. Bei der ProSlide sind auch die Plättchen selbst strukturiert, die Folie liegt auf Spitzen auf und gleitet besser. Diese Gleitfähigkeit erreicht laut Bös jedoch nicht die der Kügelchen von 3M oder Avery – denn Glas und Acryl verbinden sich nie mit dem Lack, Klebespitzen mit der Zeit schon. Wichtig: ProSlide braucht mehr Druck, Hitze und Zeit, damit sich der Kleber richtig entwickelt.
Profi-Tipp von Robin Bös: Verwendet immer die Reiniger und Pflegeprodukte des Herstellers der Folie. Einen Avery-Reiniger auf Orafol-Produkten zu nutzen, ist ein klares No-Go, auch weil daran die Gewährleistung hängt.
Digitaldruckfolien: MasterJet, Orajet 3971 & Co.
Anders als die Farbwechselfolien, die fertig eingefärbt geliefert werden, sind Digitaldruckfolien unbedruckte Rohlinge – gemacht für individuelle Motive, Logos, Flottenbeschriftung oder Fotomotive. Technisch teilen beide Folien-Typen dasselbe Grundprinzip: PVC- (bzw. PU-)Folien mit Strukturkleber. Bei Digitaldruckfolien zählt jedoch nicht die Folie allein, sondern das Gesamtsystem aus Folie, Tinte, Laminat und UV-Schutz.
Die MasterJet gibt es als S 999 WrapStar Slide (strukturierter Kleber, braucht Druck und Wärme) und als S 999 WrapStar Pro (klassische Luftkanäle, einfacher zu verarbeiten). Praxis-Tipp: In kalten Werkstätten eher die Pro, weil die Slide ihre Haftung nur langsam aufbaut; im Sommer eher die Slide.
Die Orajet 3971GRA+ ist eine PVC-freie Folie auf Polyurethan-Basis: besser recycelbar, robuster, resistenter gegen Chemie, höherer Glanz und längere Haltbarkeit (bis zu zehn Jahre). Achtung: Die Tinten halten nicht zwingend genauso lange. Klärt deshalb immer das Gesamtsystem – Folie, Tinte, Laminat, UV-Schutz – mit den Fachleuten der IGEPA ab.
Oberflächenspannung: der unterschätzte Erfolgsfaktor
Kleber baut nur dann dauerhaft Haftung auf, wenn die Oberflächenspannung des Untergrunds hoch genug ist – mindestens 38 dyn. Ist die Fläche verschmutzt oder mit Silikon kontaminiert, perlt der Kleber ab wie Wasser auf einer Lotusblüte und hält nicht.
Die Lösung für dieses Problem ist das Test-Spray arcospray 38. Der Vorteil gegenüber Filzstift oder Pinsellösung: Das Spray berührt die Oberfläche nicht und verfälscht sie dadurch nicht. Fließt die Flüssigkeit frei, liegt die Spannung bei mindestens 38 dyn – alles okay. Perlt sie zu Tröpfchen, muss nachgereinigt werden. Ihr müsst nicht die ganze Fläche testen, sondern gezielt die kritischen Stellen: konkave Bereiche und Kanten, wo sich Folien am ehesten zurückziehen.
Maximale Haltbarkeit ≠ empfohlene Anwendungsdauer
“Maximale Haltbarkeit bis zu zehn Jahre“ im Datenblatt bezeichnet NICHT die empfohlene Zeit auf dem Fahrzeug. Der Wert stammt aus dem Labor: Die Folie wird in UV-Kammern im Zeitraffer “beschossen“. Im echten Leben kommen aber Regen, Hitze, Kälte, mechanische Belastung und Chemie dazu – etwa Vogelkot, sich zersetzende Blätter oder CO₂-Niederschlag aus Industrieabgasen, der sich mit Regen und UV zu schwefliger Säure entwickeln kann.
Robin Bös empfiehlt: im Schnitt maximal fünf Jahre auf dem Fahrzeug – und Kunden entsprechend sensibilisieren. Ob der Kunde die Folie früher entfernen lässt, bleibt seine Entscheidung, aber der Hinweis muss kommen. Das gilt auch für die rückstandslose Entfernbarkeit: Sie ist nur im Idealfall garantiert – bei korrekter Pflege, Anwendung und den empfohlenen Reinigern. Versprecht dem Kunden also nie die “garantiert rückstandslose“ Entfernung als Selbstverständlichkeit.
Werkzeug: weniger ist mehr – aber das Richtige muss sein
Die Hardliner sagen: “Ein Rakel, ein Cutter, ein Föhn – mehr brauchst du nicht.“ Da ist etwas dran, aber das wichtigste Werkzeug fehlt in dieser Liste: das Gehirn. Wer mitdenkt, vermeidet Fehler von vornherein. Ansonsten gilt: Je mehr Gadgets, desto mehr Umgreifzeit – wer ständig wechselt, verliert den Flow. Bestimmte Tools haben aber ihre Berechtigung, etwa Verklebehandschuhe oder ein Industrieheißluftgebläse statt Haarföhn.
Unterschätzt wird die Klinge im Cutter: Es gibt Universalklingen, gehärtete Klingen (mit Goldkante) und extrem scharfe schwarze Klingen (anderer Schliffwinkel). Regel: Sobald die Klinge stumpf ist, abbrechen. Erfahrungswert: Pro Fahrzeug gehen je nach Folie drei bis vier komplette Klingensätze drauf.
Arbeitsumgebung: Platz, Licht, Temperatur
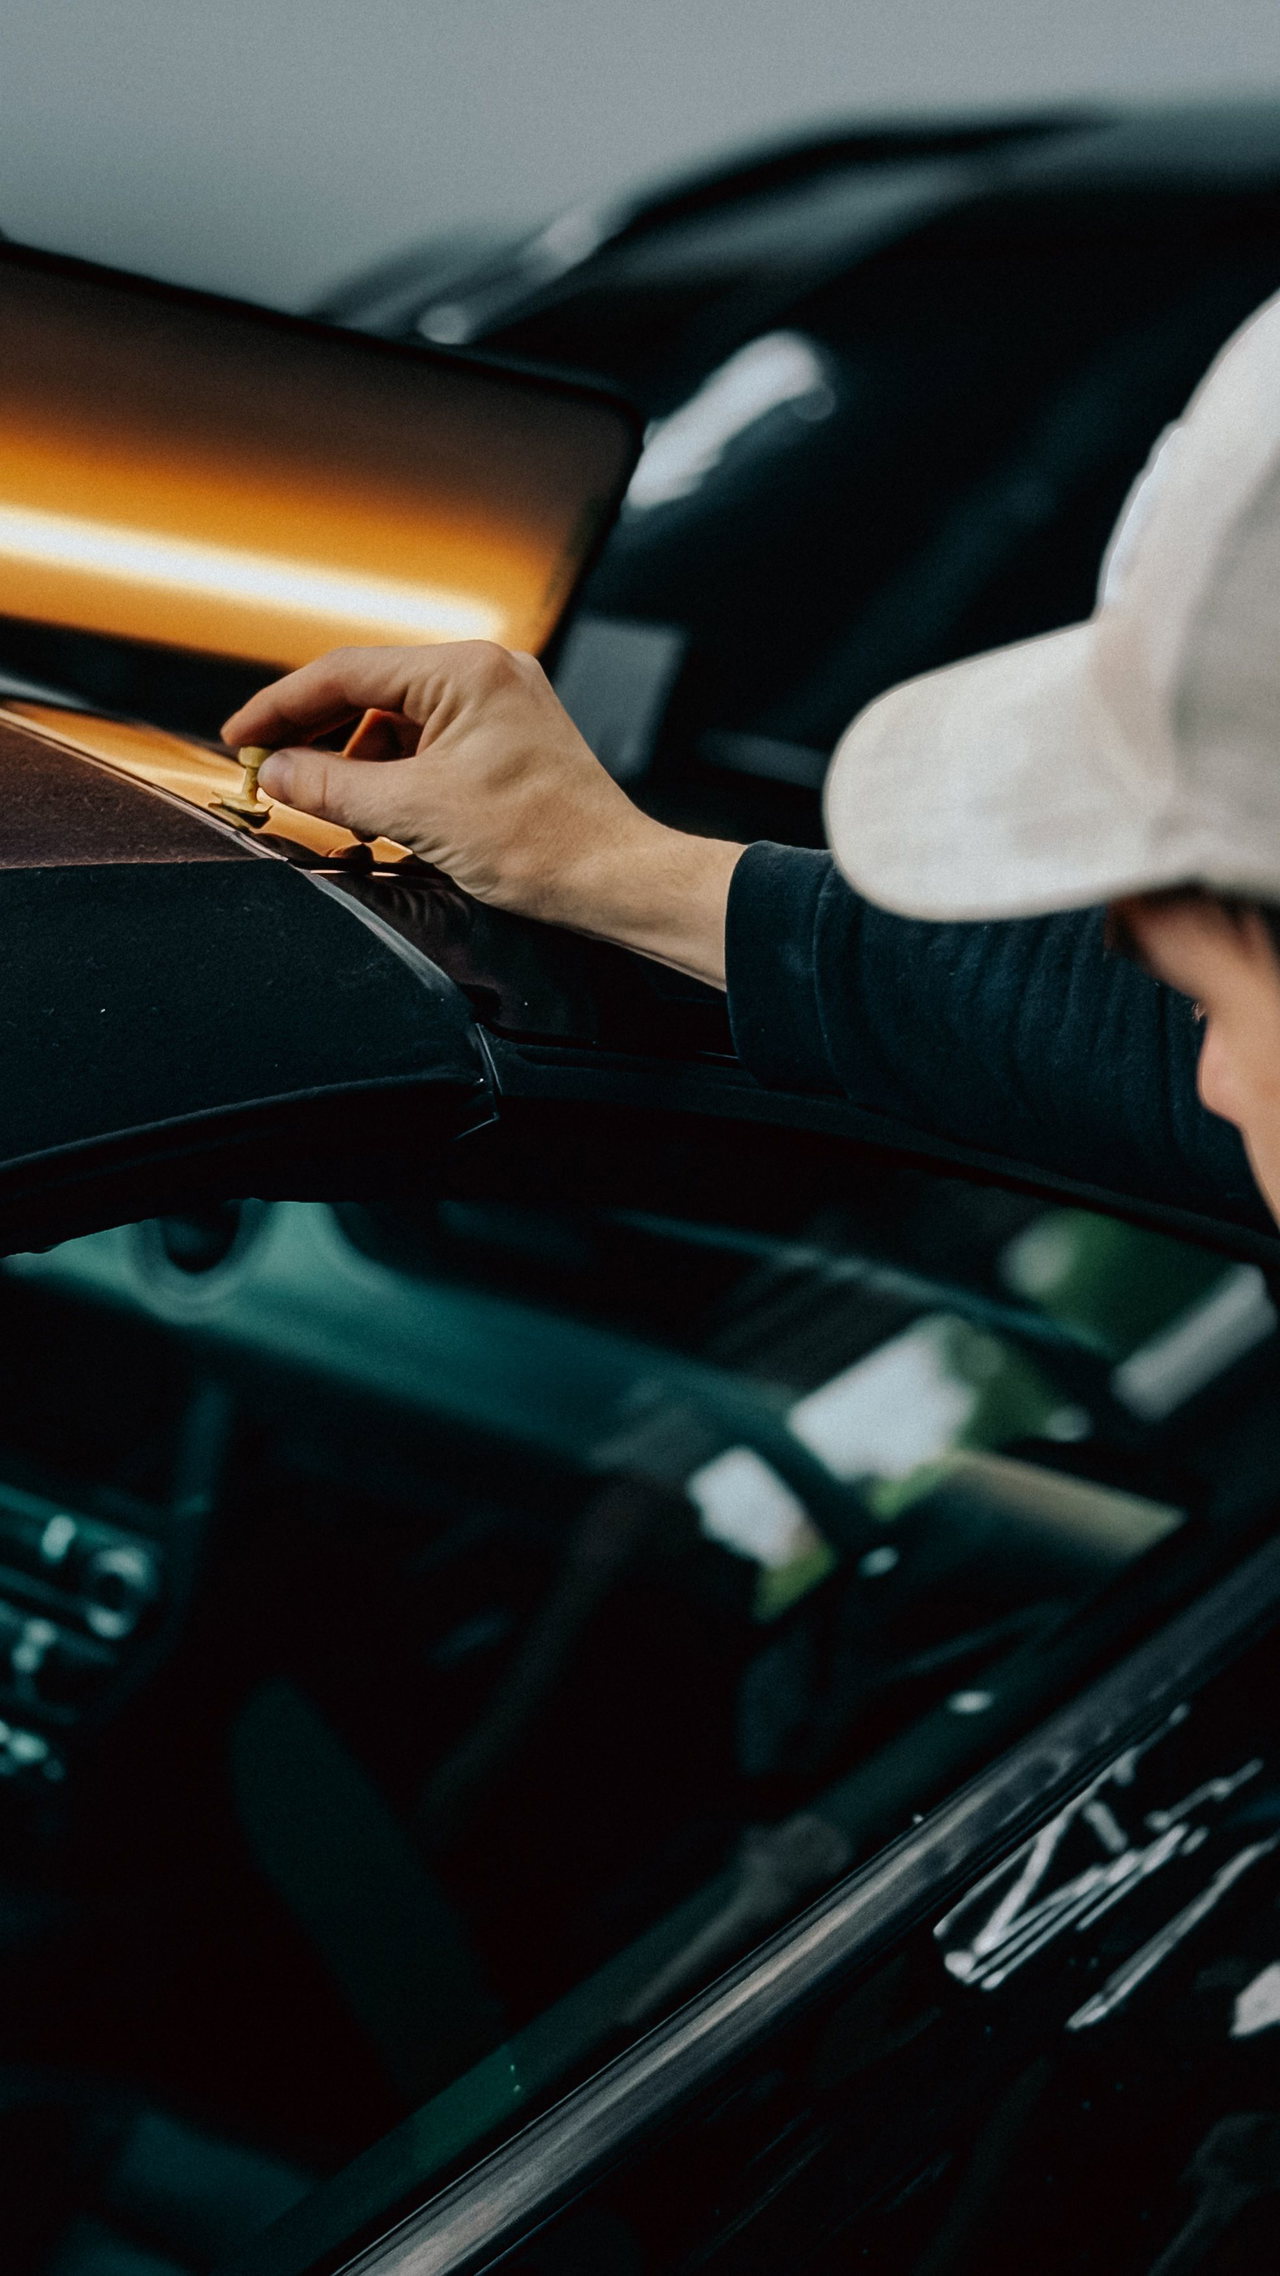
Auch das beste Werkzeug hilft nichts, wenn die Rahmenbedingungen nicht stimmen. Die Werkstatt muss hell genug, temperiert und geräumig genug sein. Wer einen Schriftzug ausrichtet und mit dem Rücken schon an der Wand steht, hat keinen Abstand mehr fürs Augenmaß. Bös baut derzeit in seinem Schulungszentrum eine klimatisierte, beleuchtete Folierkabine auf, die dieselbe Aufgabe hat wie eine Lackierkabine: Sie soll Staub auf der Folie, der bei anderen Arbeiten in der Werkstatt entstehen kann, verhindern.
Praxisseminare: unverzichtbar für echte Könner
So gut Online-Seminare sind – ein Handwerk lässt sich nicht komplett digital vermitteln. Föhnhaltung, Geschwindigkeit, Winkel, Rakeldruck: All das muss man fühlen und ausprobieren. Bös ist überzeugt: “Kein Social Media, keine KI kann das ersetzen. Dafür braucht es Menschen, die die Fehler schon gemacht haben.“ In Live-Seminaren lassen sich hingegen verschiedene Folien testen und vergleichen, Werkzeuge ausprobieren und direkt Fragen stellen.
Fazit: Folienwahl ist Handwerk, keine Preisfrage
Die Auswahl der richtigen Folie entscheidet über zufriedene Kunden oder Reklamationen. Wer die Einsatzgebiete kennt, die Oberflächenspannung testet und sauber arbeitet, hat kaum Probleme.
Die wichtigsten Punkte auf einen Blick:
Folien nach Anwendung wählen, nicht nach Preis
Oberflächenspannung testen – immer, vor jeder Verklebung
Pro Slide braucht Druck, Hitze und Zeit – klassische Kleber weniger
Maximale Haltbarkeit ≠ empfohlene Anwendungsdauer
Reiniger und Pflege immer vom selben Hersteller wie die Folie
Klingen regelmäßig wechseln, Werkzeug sauber halten
Arbeitsumgebung optimieren: Platz, Licht, Temperatur
Praxisseminare besuchen – online lernt ihr die Theorie, live das Handwerk
Fahrzeugfolierung – Einführung: “Drei Sekunden entscheiden über Top oder Flop“
Fahrzeugfolierung – Reklamationen: So schützt ihr euch vor teuren Nachbesserungen
Fahrzeugfolierung – Das Zweidimensionale muss aufs Dreidimensionale
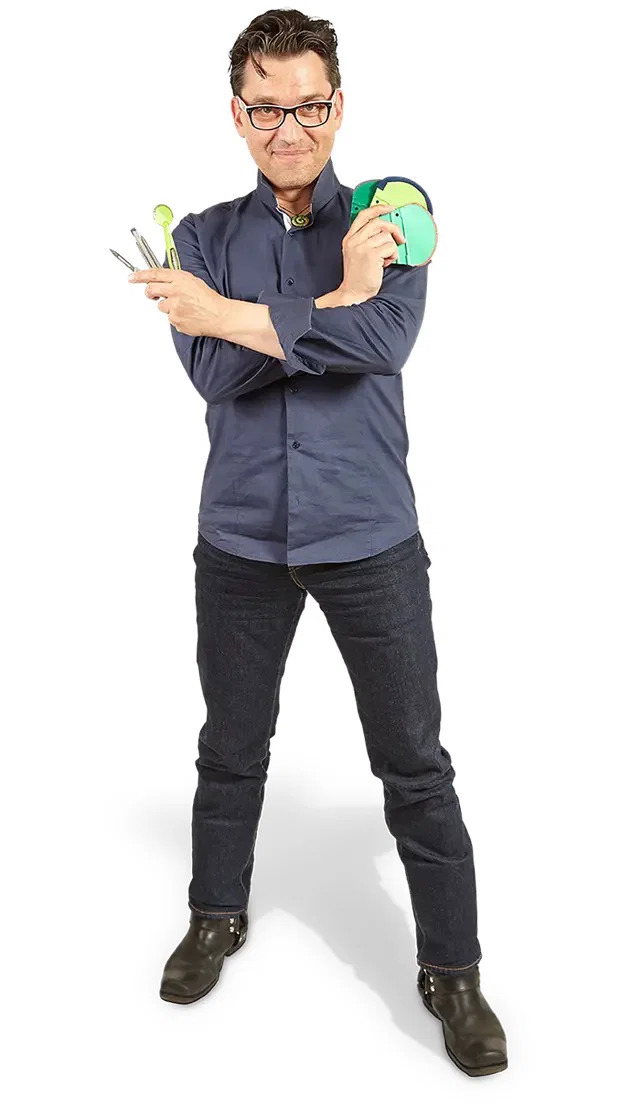
Robin Bös hat sich 1996 als einer der Ersten intensiv mit der 3D-Folierung von Fahrzeugen befasst und im Motorsport debütiert. Es folgten folierte Züge, Flugzeuge, Helikopter, Bobschlitten, Fassaden und andere Projekte. Aus Demo-Auftritten auf Fachmessen und bei Endkunden entwickelten sich fundierte Seminare: Inzwischen arbeitet Robin Bös als markenunabhängiger Trainer mit eigenem Schulungszentrum.